 185 6616 1122
136 8626 5537
很多人都听过一个流传很广的说法:DLC会取代电镀。 这句话并不准确,甚至偏差很大。它们不是替代关系,而是表面处理的代际递进关系。
所谓代际,不是新出来就淘汰老工艺,而是每一代,都是为了解决上一代解决不了的痛点而生:
第 1 代:电镀(硬铬、镀镍)。目标:防锈耐磨,至今仍在大量使用,是基础主力工艺
第 2 代:化学热处理(渗碳、渗氮)。目标:解决镀层剥落问题,做渗入基体的硬化层,沿用至今
第 3 代:化学镀 Ni-P、PVD 硬质涂层(TiN/CrN/TiAlN 等)。目标:薄、高硬度、适配复杂异形工件
第 4 代:DLC 碳基涂层。目标:不止要硬,更要低摩擦,目前应用持续扩张
一个关键认知:每一代新工艺,都不会把老工艺淘汰,只会压缩老工艺的适用范围。 电镀至今仍是全球用量最大的表面处理工艺之一,它没有消失。只是原先电镀通吃的市场,被后续几代工艺一层层划分、分流。这篇文章,就是讲清楚这块市场是怎么划分的,以及 DLC 到底拿下了哪一块赛道。
电镀属于湿法工艺:工件浸入镀液,通电后金属离子在工件表面沉积成膜。 在当年,它完美解决两大核心需求:防锈、耐磨;成本可控、设备门槛低,很快普及全行业。 但它自带三个短板:
1、镀层厚:硬铬镀层一般 20~100μm,精密配合副很难适配,镀后往往需要二次研磨配尺寸;
2、摩擦系数没有优势:μ≈0.5~0.6,耐磨,但没法降低滑动阻力;
3、环保合规压力大,六价铬管控严格,同时存在氢脆风险。
电镀有一个至今难以替代的优势:可以通过加厚镀层修复磨损尺寸。一根磨损 0.3mm 的轴,电镀堆厚再精加工修复,这件事 DLC 做不到。
渗碳、渗氮的思路和镀层完全不同:不在表面额外覆一层膜,而是让碳、氮原子扩散进入基体表层。 最大优势:硬化层和基体没有明显界面,从根源规避镀层剥落。渗氮后表面硬度可达 600~1200HV,破碎锤活塞工况甚至能做到 1000~1200HV,耐磨性提升 3~5 倍,处理后工件尺寸变化极小。
短板同样明确:
1、摩擦系数依旧偏高,渗氮 μ≈0.6~0.8,解决不了 “顺滑” 的需求;
2、工艺温度高,精加工成品、热敏材料容易变形;
3、材料适配有限,主打钢材,有色金属很难做。
这一代是表面处理的分水岭,第一次实现了薄而高硬。 先说化学镀 Ni-P:1944 年由 Brenner 和 Riddell 研发,无需通电,依靠自催化沉积。镀层精度 ±2μm,复杂内腔也能均匀覆盖,很多工况镀后不用二次加工;镀态硬度 400~700HV,400℃保温 1 小时热处理后峰值可达 950~1050HV,接近硬铬。高磷非晶镀层耐中性盐雾可达 1000~2000 小时,远高于普通电镀镍的 200~500 小时。
它的局限:温度超过 400~500℃镀层软化晶粒长大;钢件无润滑摩擦系数约 0.38,顺滑度依旧不足。
再看主流 PVD 硬质涂层参数: TiN:硬度 2000~2400HV,摩擦系数 0.4~0.6,厚度 2~3μm,耐温 600℃ TiCN:硬度 2800~3200HV,摩擦系数 0.3~0.4,厚度 2~3μm,耐温 400~500℃ CrN:硬度 1800~2200HV,摩擦系数 0.3~0.5,厚度 2~8μm,耐温 700℃ TiAlN/AlTiN:硬度 2800~3500HV,摩擦系数 0.3~0.6,厚度 1~4μm,耐温 750~900℃ AlCrN:硬度 3000~3600HV,摩擦系数 0.5,厚度 2~4μm,耐温 1000℃ TiSiN:硬度 3500~4200HV,摩擦系数 0.1~0.5,厚度 1~4μm,耐温 1100℃ DLC:硬度 1500~4000HV,摩擦系数 0.1~0.2,厚度 0.5~3μm,耐温 300~350℃
第三代搞定了薄、硬、异形覆盖,但暴露一个核心矛盾:硬度高≠摩擦低。 TiN 硬度高达 2300HV,但是对钢摩擦系数 0.4~0.6,和硬铬处于同一水平。能提升耐磨寿命,却没办法降低运动阻力。这也是第四代 DLC 出现的核心原因。
DLC 是非晶碳膜,膜内同时存在两种化学键: sp³ 键,金刚石结构,负责提供高硬度; sp² 键,石墨结构,负责实现低摩擦。 一句话概括:DLC,就是把金刚石的硬和石墨的滑融合在同一层薄膜里。
核心参数:硬度 1500~4000HV,摩擦系数 0.1~0.2,干摩擦最优可达 0.01~0.1;镀层厚度仅 0.5~3μm,沉积温度 150~220℃,低温工艺不容易伤工件。
对比各工艺对钢干摩擦系数: 渗氮 0.6~0.8、硬铬电镀 0.5~0.6、TiN 0.4~0.6、TiAlN 0.3~0.6、化学镀 Ni-P 约 0.38、DLC 0.1~0.2。 能清晰看到:前三代工艺摩擦系数普遍卡在 0.3~0.8 区间,只有 DLC 把摩擦系数拉下一个台阶。 所以说,DLC 抢占的赛道,本质就是低摩擦赛道。
⚠️ 但 DLC 不是全能、不是全面超越: DLC 耐热上限只有 300~350℃,在硬质涂层里属于偏低水平,远不如 TiAlN、AlCrN、TiSiN; 同时还有两个固有短板:不耐大冲击载荷,薄硬膜层压在软基体上容易崩裂,也就是常说的蛋壳效应;对基材表面粗糙度敏感,镀层薄,没法填平大的表面缺陷,镀前抛光是发挥效果的前提。
这也是 DLC 替代不了第三代 PVD 涂层的原因:高速干切削这类高温重载工况,依旧是 TiAlN、AlCrN、TiSiN 的主场。
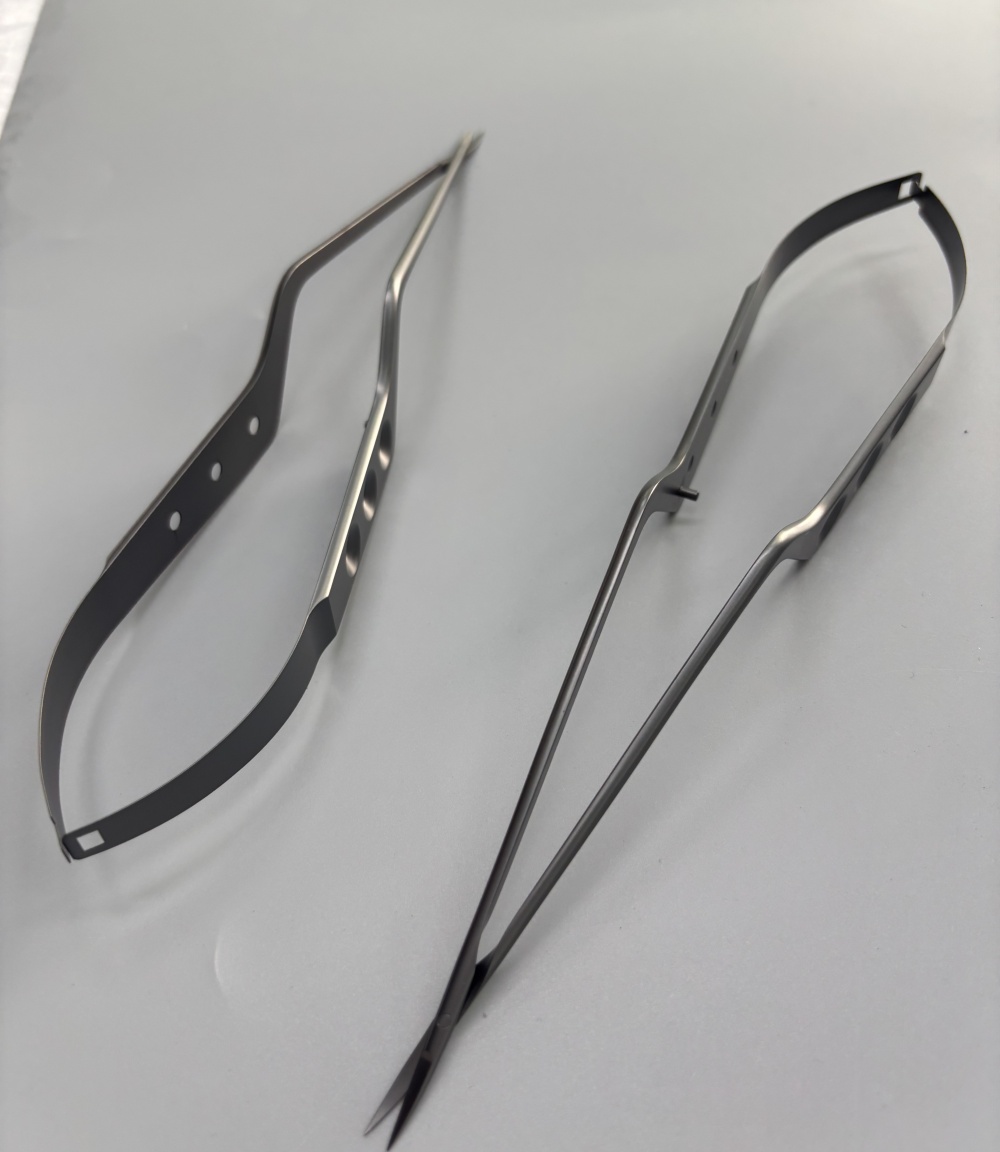
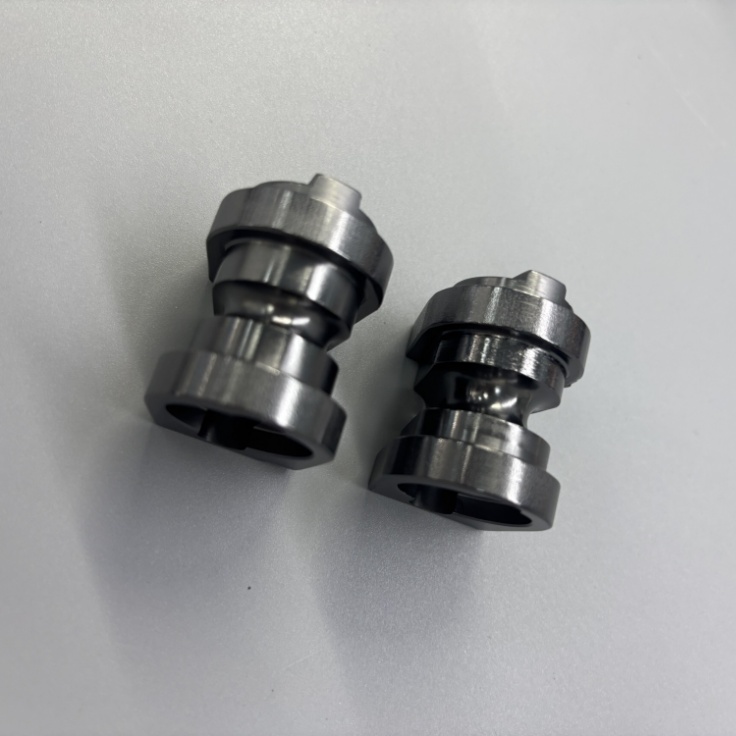
判断逻辑很简单:依靠低摩擦来解决失效问题的零件,就是DLC的适用场景 液压气动:阀芯阀套、柱塞、缸体内孔、压缩机滑片,优势:超薄镀层不破坏微小配合间隙、低摩擦 汽车动力总成:活塞环、挺柱、凸轮轴、喷油嘴偶件、齿轮、轴承,优势:减摩降耗、抑制温升 模具行业:顶针、滑块、斜顶、型芯、冲压模、铝挤压模,优势:防拉伤、防粘料、脱模顺畅 刀具加工:铝、铜、石墨、复合材料加工刀具,优势:抑制积屑瘤、排屑流畅 通用精密机械:精密轴、导向件、花键、紧配合面,优势:降低微动磨损 医疗食品:手术器械、植入件、灌装阀、食品模具,优势:化学惰性、无铬环保 纺织包装:选针模组、导纱件、热封切刀,优势:低摩擦、防粘
而电镀依然守住自己的基本盘:大尺寸工件、低精度件、需要堆厚修复磨损尺寸、装饰用途、工况温和且对成本高度敏感的零件。