 185 6616 1122
136 8626 5537
DLC涂层不会取代电镀!看懂表面处理四代代际分工
DLC 类金刚石涂层能适配柔轮,核心不是单纯更硬,而是三个特性刚好对症。 第一,高硬度,不是脆性硬。常用 DLC 硬度约 2500HV,足够抵御微动磨损、点蚀与胶合。柔轮齿面不是大范围滑动,是小幅往复微动,微动磨损最容易诱发点蚀,DLC 高硬 + 低摩擦从源头抑制。
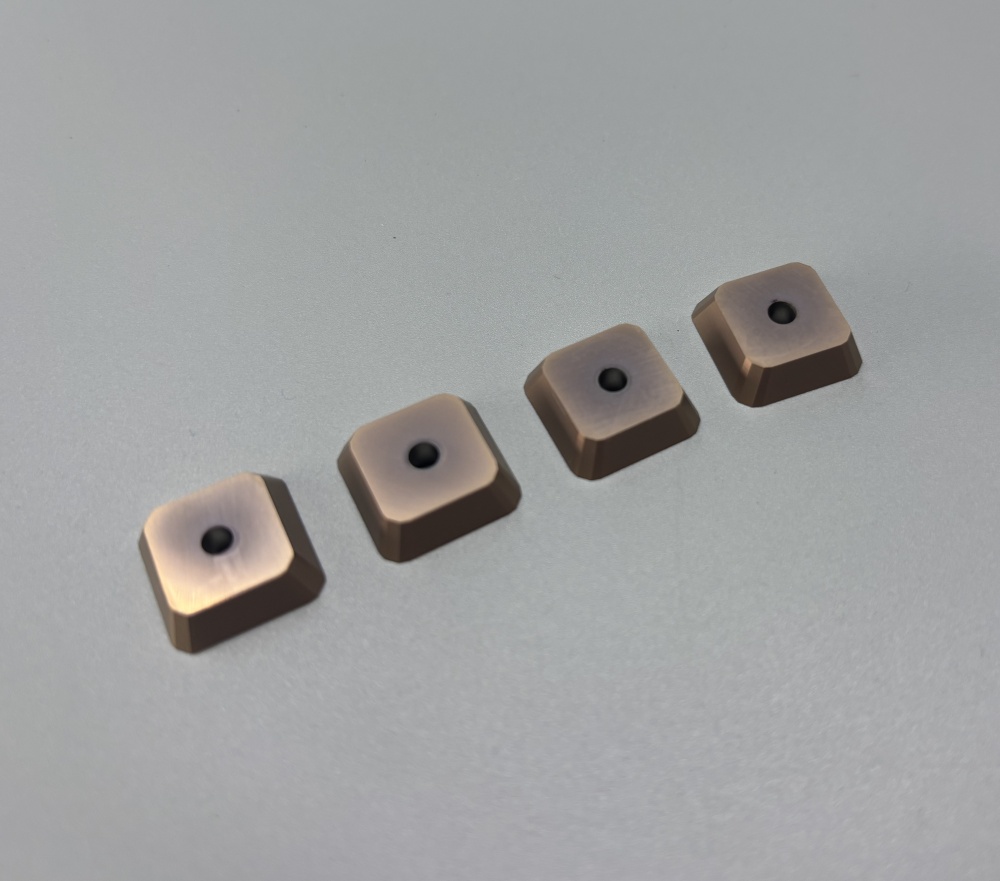
刀粒涂层怎么选?TiAlN、AlCrN、古铜涂层一句话讲透
类金刚石涂层(DLC)凭借低摩擦系数、高硬度、优异的耐磨及耐蚀性能,被广泛应用于精密机械、模具、液压、汽配等领域。但DLC涂层存在明确的工艺边界与应用局限,并非适配所有工件工况。在实际加工服务中,大量工件因前期选型、前期处理、工件结构、基材特性不满足工艺要求,导致镀膜后附着力不足、膜层不均、性能失效,造成客户加工成本与周期的双重浪费。
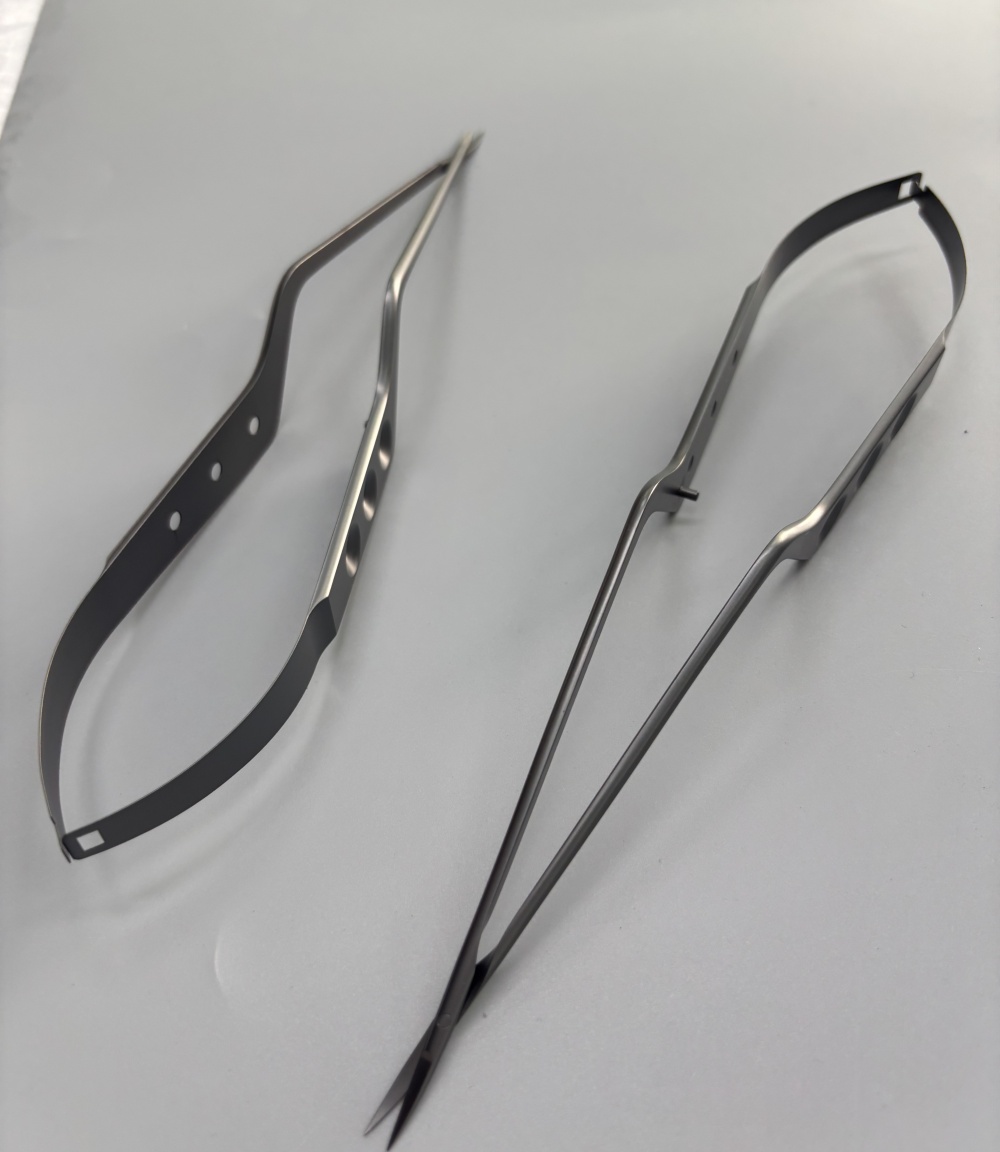
零件磨损不只是简单的零件损坏,背后藏着五重成本账单: 痛点 1:零件快速磨损失效,使用寿命短 普通涂层表面硬度不足,很容易被磨料划伤。DLC 硬度可达 HV1500~3500,是电镀硬铬 HV800~1000 的 2-3 倍。行业实测,高摩擦工况下 DLC 能把零件寿命提升 3~10 倍,磨损率降低 80% 以上。
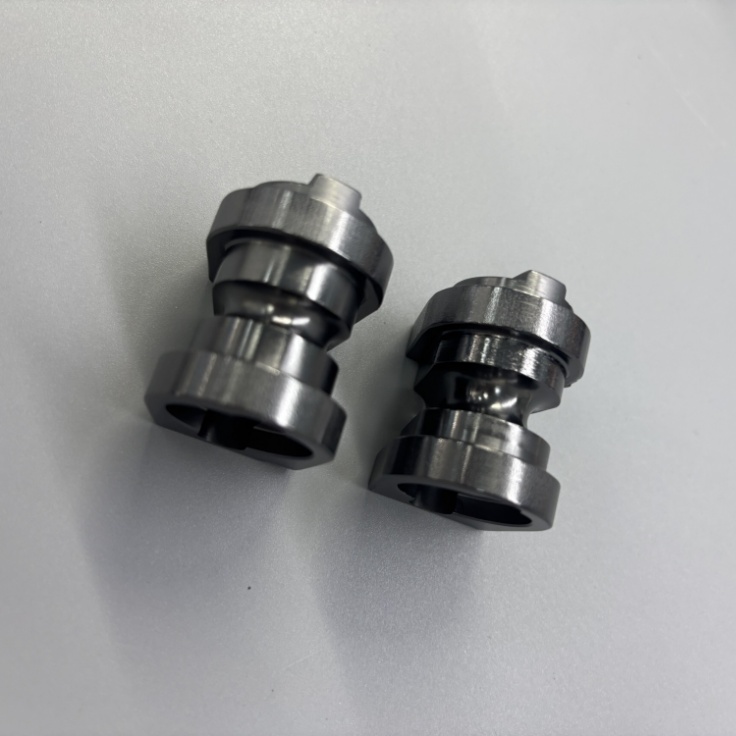
做制造的人都懂:零件不怕坏,怕的是"磨"。磨损不会突然宣判死刑,它会一点一点地磨掉你的产能、精度和利润。 今天聊的这个东西,就是专门治"磨"的——DLC涂层。
铍铜本身优势是高弹性、导电、无磁,但短板很突出:基体硬度低,摩擦时容易磨损、粘料、拉伤,摩擦系数偏高,直接做摩擦副使用寿命很短。DLC 刚好针对性解决这些痛点。
想要从根源改善精密配件的使用短板、稳定设备运行性能,DLC类金刚石涂层是适配精密配件工况的成熟表面处理方案。我们采用1-5μm超薄均匀膜层,镀膜厚度均匀细腻,不会改变配件原有尺寸公差,不影响装配配合度,无需修改产品图纸,可直接适配量产加工。

想要深耕户外刀具、EDC刀具高端市场的工厂老板,大多都会遇到同一个难题:刀具钢材用料扎实、做工精良,却始终卡在表面质感和使用性能上,无法摆脱低价内卷,难以做出品牌溢价。想要拉开产品与普通通货的差距,DLC类金刚石涂层,就是助力刀具升级、提升产品价值的黄金搭档,也是目前中高端户外刀具、EDC折刀主流且备受认可的高端表面处理工艺。

DLC针对热敏薄壁件拥有多重综合性能优势。极低的镀膜热输入,可最大程度保护压铸铝、红铜这类热敏感基材,工件原有平面度、尺寸精度能够完整保留,规避高温工艺带来的翘曲扭曲报废问题。 涂层本身硬度高,摩擦系数低,具备优异的抗黏附、抗咬合能力,加工有色金属时不容易粘料积屑;膜层韧性表现优秀,适配薄片、薄片反复形变、滑动摩擦的工况,耐磨寿命大幅提升。 无需担心高温改变基材金相、软基材退火软化,压铸铝、红铜的材料本身性能不受镀膜影响,成品良率更高。

AlTiN = 氮铝钛;AlCrN = 氮铝铬,均为 PVD 主流硬质涂层

机器人追求高精度、长寿命、低发热、静音、免维护,DLC 同时集齐「高硬度 + 自润滑 + 超薄镀层 + 低温镀膜」,刚好匹配减速器、关节、夹爪等精密零件痛点,是普通 PVD 涂层(TiN、CrN)难以替代的。

类金刚石DLC涂层最核心的综合特质,是其他表面处理很难同时兼顾的。它硬度极高,耐磨抗刮,干态下摩擦系数极低,可以实现固体自润滑;化学性质稳定,耐腐蚀、不易和各类介质发生反应。沉积温度普遍低于 200℃,加工过程不会造成精密零件受热变形。涂层厚度薄,微米级别,几乎不会改变零件原始尺寸精度。表面致密光滑,运行过程极少产生磨屑、颗粒物,洁净性优秀。同时配方可灵活调整,既能做成绝缘版本,也能实现导电防静电,适配各类特殊工况。
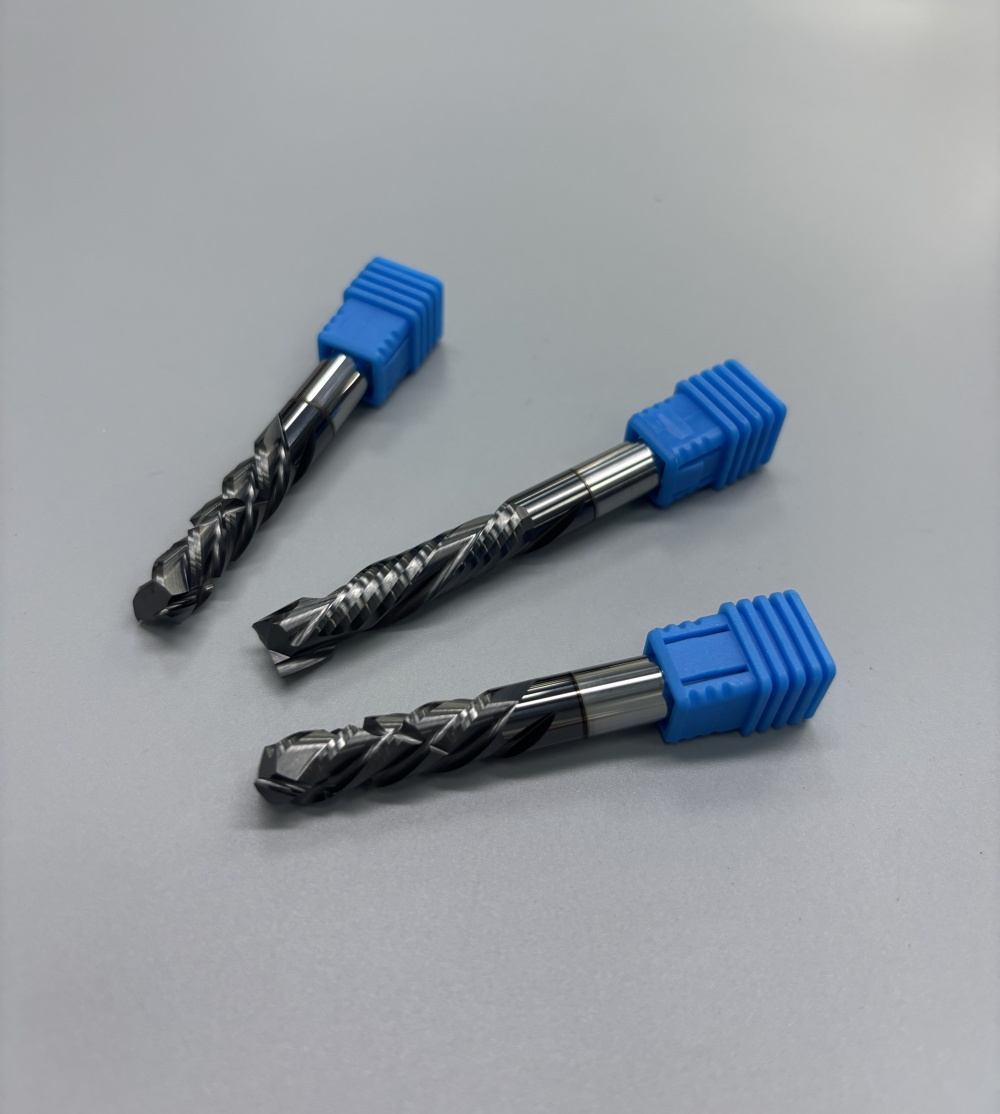
涂层绝对不是越厚越好,每种涂层都有最优厚度区间,超过临界厚度后,弊端会远大于耐磨、防腐的提升收益,尤其你做的薄件DLC 涂层,厚膜是工件变形翘曲的核心诱因之一。
注塑型芯“粘模拉伤”的根治性突破:DLC涂层选型与工艺配套全解析